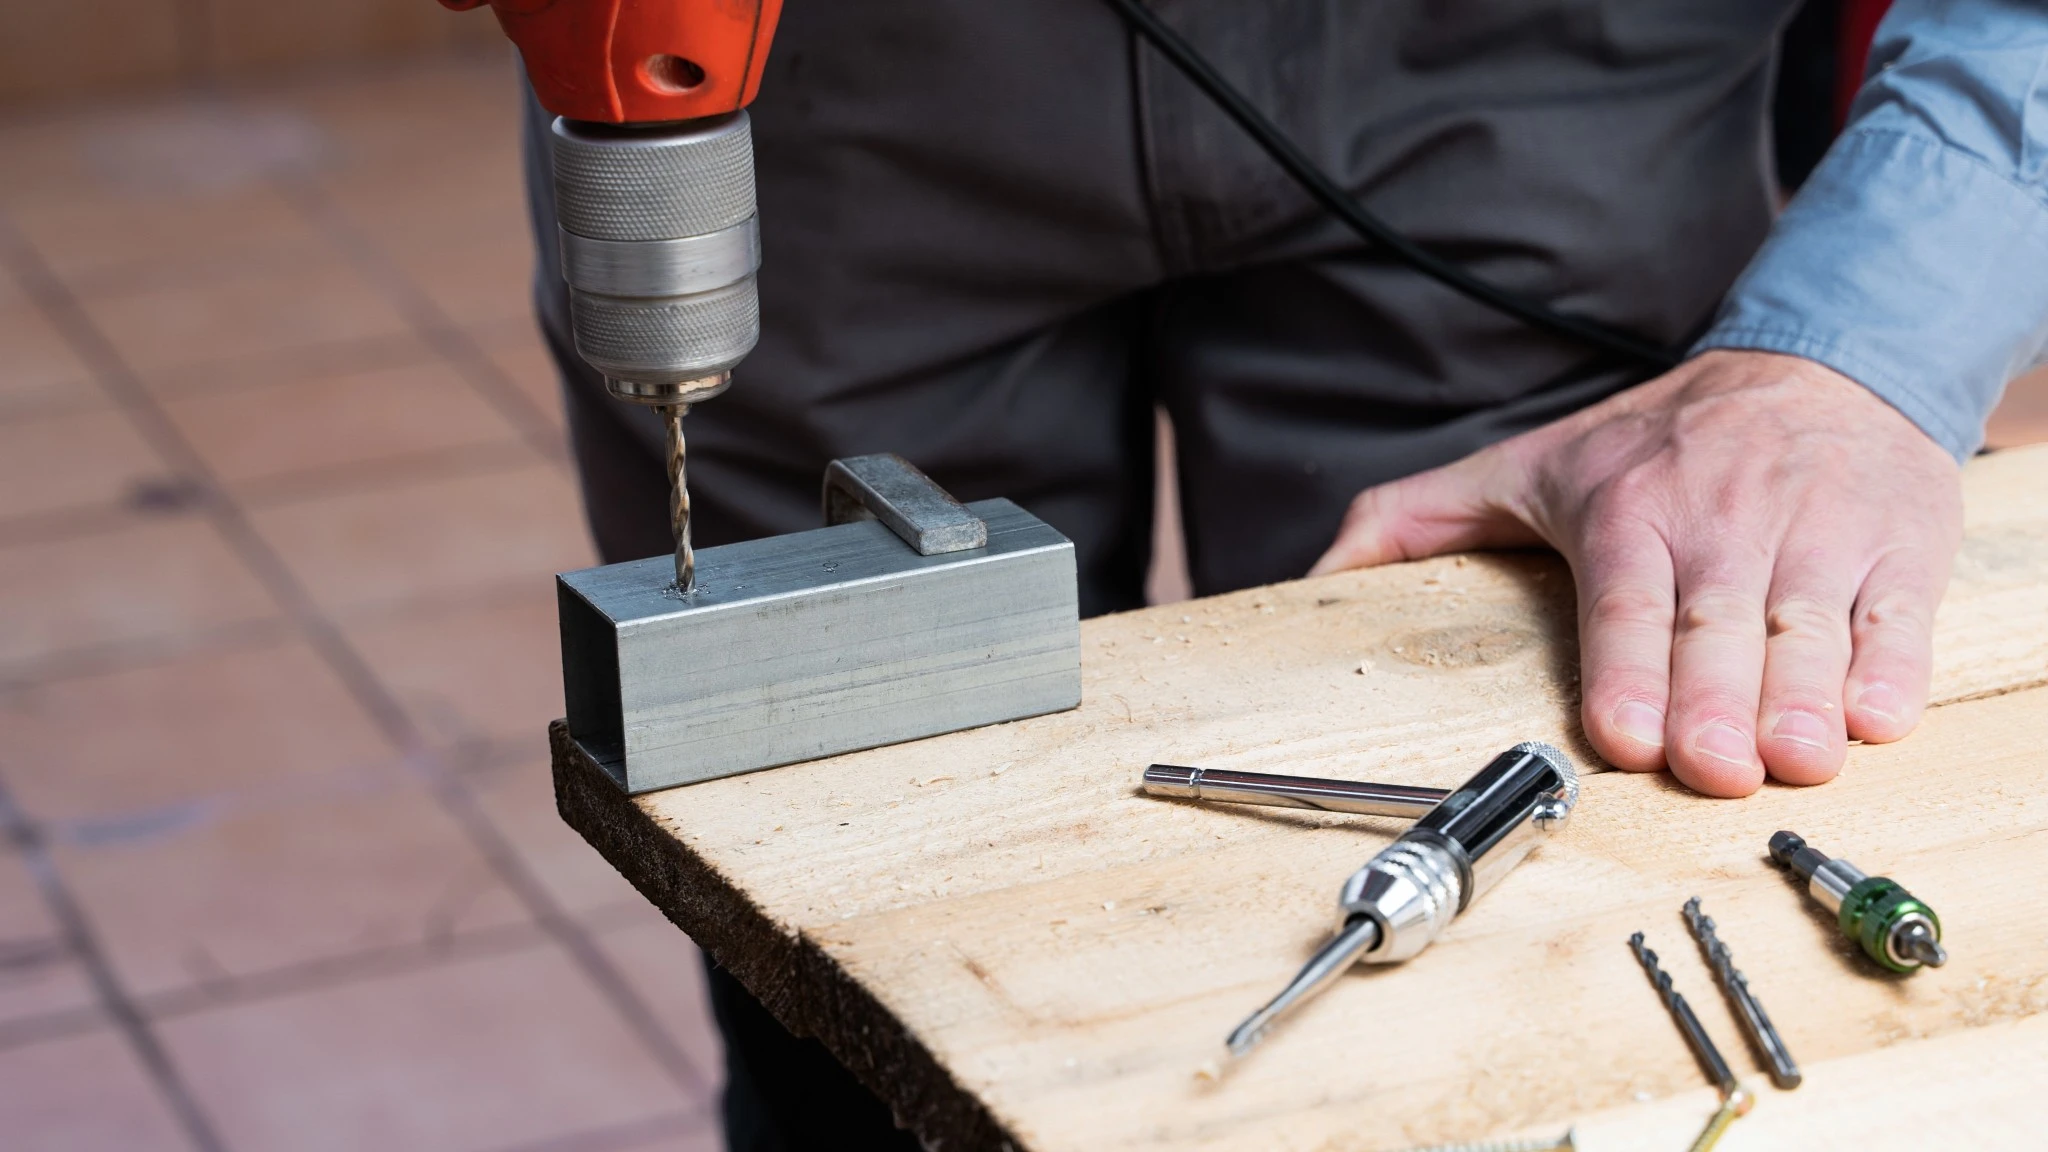
Jakie wiertło do stali nierdzewnej wybrać, aby wykonać dokładny otwór bez przegrzewania i niszczenia ostrza? To pytanie pojawia się zarówno podczas prac ślusarskich, jak i w warsztatach samochodowych, przy montażu balustrad, obróbce blach nierdzewnych oraz wykonywaniu konstrukcji stalowych.
Stal nierdzewna, często nazywana nierdzewką, wymaga odpowiedniego doboru narzędzia. Zwykłe wiertło do metalu może poradzić sobie z niektórymi jej gatunkami, ale podczas intensywnej pracy znacznie lepszym rozwiązaniem bywa wiertło kobaltowe HSS-Co.
Duże znaczenie mają również prędkość obrotowa, geometria ostrza, odpowiedni nacisk oraz smarowanie i chłodzenie. Nawet profesjonalne wiertło może szybko ulec stępieniu, jeżeli pracuje na nieprawidłowych obrotach.
W tym poradniku wyjaśniamy, czym różnią się wiertła HSS, HSS-G i HSS-Co, jakie obroty stosować przy wierceniu w stali 304 i 316 oraz jak unikać błędów podczas obróbki nierdzewki.
Dlaczego stal nierdzewna jest trudniejsza w wierceniu?
Wiercenie w stali nierdzewnej wymaga większej kontroli procesu niż wykonywanie otworów w wielu typowych stalach konstrukcyjnych. Wynika to z właściwości niektórych gatunków stali nierdzewnej, szczególnie austenitycznych.
Najważniejsze problemy to:
- Umocnienie zgniotowe materiału. Stal nierdzewna 304 i 316 może zwiększać swoją twardość powierzchniową podczas odkształcania. Jeżeli wiertło trze o materiał zamiast go skrawać, dalsze wiercenie staje się trudniejsze.
- Powstawanie wysokiej temperatury. Austenityczna stal nierdzewna stosunkowo słabo odprowadza ciepło ze strefy skrawania. Powoduje to większe obciążenie termiczne ostrza.
- Powstawanie długich wiórów. Wióry mogą utrudniać dalsze wiercenie i blokować rowki wiertła.
- Przyspieszone zużycie ostrza. Wysoka temperatura i niewłaściwy posuw mogą prowadzić do stępienia krawędzi skrawających.
Dlatego przy wierceniu w stali nierdzewnej nie należy kierować się wyłącznie mocą wiertarki. Często ważniejsze są ostre wiertło, stabilne prowadzenie, chłodzenie i prawidłowo dobrane obroty.
Jakie wiertło do stali nierdzewnej wybrać?
Wiertła do metalu różnią się materiałem, sposobem wykonania oraz geometrią części skrawającej. Oznaczenia HSS, HSS-G i HSS-Co nie oznaczają tego samego.
Porównanie wierteł HSS, HSS-G i HSS-Co
| Rodzaj wiertła | Charakterystyka | Zastosowanie w nierdzewce | Ocena wyboru |
|---|---|---|---|
| HSS-R | Wiertło ze stali szybkotnącej, wykonane metodą walcowania. | Sporadyczne, lekkie prace przy odpowiednich warunkach. | Nie jest pierwszym wyborem. |
| HSS-G | Szlifowane wiertło HSS o precyzyjnej geometrii. | Możliwe zastosowanie przy mniejszej intensywności pracy. | Wybór zależny od modelu. |
| HSS-Co 5% | Stal szybkotnąca stopowana kobaltem, zwykle około 5%. | Wiercenie w stali nierdzewnej 304, 316 i innych zgodnych z przeznaczeniem wiertła. | Dobry wybór do warsztatu. |
| HSS-Co 8% | Wiertło z wyższą zawartością kobaltu, zwykle około 8%. | Wymagająca obróbka stopów i stali, zależnie od parametrów produktu. | Do zastosowań specjalistycznych. |
| Węglik spiekany | Bardzo twardy materiał narzędziowy, wymagający sztywnego prowadzenia. | Obróbka maszynowa, produkcja seryjna i zastosowania przemysłowe. | Najczęściej do stabilnych obrabiarek. |
Ważne: HSS-G oznacza sposób wykonania wiertła przez szlifowanie, a HSS-Co opisuje skład stali narzędziowej. Wiertło kobaltowe również może być szlifowane. Nie są to oznaczenia wzajemnie się wykluczające.
Wiertło HSS czy HSS-Co do nierdzewki?
Do sporadycznego wykonania pojedynczego otworu w odpowiednio dobranym gatunku stali nierdzewnej można zastosować ostre wiertło HSS, jeżeli producent dopuszcza takie użycie.
Jeśli jednak planujesz regularne wiercenie w nierdzewce, szczególnie w stalach 304 i 316, lepiej wybrać wiertła ze stali szybkotnącej stopowanej kobaltem.
Dlaczego HSS-Co jest dobrym wyborem?
Dodatek kobaltu poprawia odporność stali narzędziowej na działanie wysokiej temperatury i pomaga utrzymywać właściwości skrawające podczas obróbki wymagających materiałów.
Wiertła HSS-Co stosuje się między innymi przy produkcji konstrukcji nierdzewnych, obróbce elementów maszyn, pracach instalacyjnych i ślusarskich.
Nie oznacza to jednak, że każde wiertło z oznaczeniem HSS-Co będzie odpowiednie do dowolnie twardej stali. Trzeba sprawdzić dopuszczalne materiały, geometrię ostrza i parametry określone przez producenta.
HSS-Co 5% czy HSS-Co 8%?
Wiertła z około 5-procentową zawartością kobaltu są praktycznym rozwiązaniem do wielu zastosowań warsztatowych, w tym do wiercenia w stalach nierdzewnych.
Wiertła z około 8-procentową zawartością kobaltu mogą zapewniać większą odporność na temperaturę podczas obróbki bardziej wymagających materiałów. Nie oznacza to jednak automatycznie, że zawsze wykonają więcej otworów. Liczą się również geometria, sztywność mocowania, sposób chłodzenia i warunki pracy.
Do typowych prac montażowych w stali nierdzewnej warto rozpocząć dobór od dobrego wiertła HSS-Co 5% z odpowiednią geometrią ostrza.
Jaki kąt ostrza wiertła do stali nierdzewnej?
Kąt wierzchołkowy wiertła wpływa na przebieg skrawania, siły działające na narzędzie i sposób powstawania wiórów.
W popularnych wiertłach do metalu spotyka się między innymi kąty 118° i 135°.
Wiertło 118°
Geometria 118° jest często stosowana w uniwersalnych wiertłach do metalu. Sprawdza się w wielu standardowych materiałach, lecz nie zawsze jest najlepszym rozwiązaniem do trudniej obrabialnych gatunków stali nierdzewnej.
Wiertło 135° ze szlifem krzyżowym
Wiertła o kącie 135° często są wybierane do obróbki stali nierdzewnych. Szlif krzyżowy zmniejsza tendencję do przesuwania się ostrza podczas rozpoczynania wiercenia i może ograniczyć potrzebną siłę osiową.
Przy wyborze wiertła do stali nierdzewnej 304 lub 316 warto zwrócić uwagę na:
- kąt ostrza około 135°,
- szlif krzyżowy typu split point,
- materiał HSS-Co,
- precyzyjne wykonanie rowków wiórowych,
- odpowiednią długość części roboczej,
- zgodność z obrabianym gatunkiem stali.
Zbyt długie wiertło może łatwiej się uginać. Jeżeli nie jest wymagana duża głębokość otworu, krótsze i sztywniejsze narzędzie może zapewnić lepszą kontrolę.
Jakie obroty do wiercenia w stali nierdzewnej?
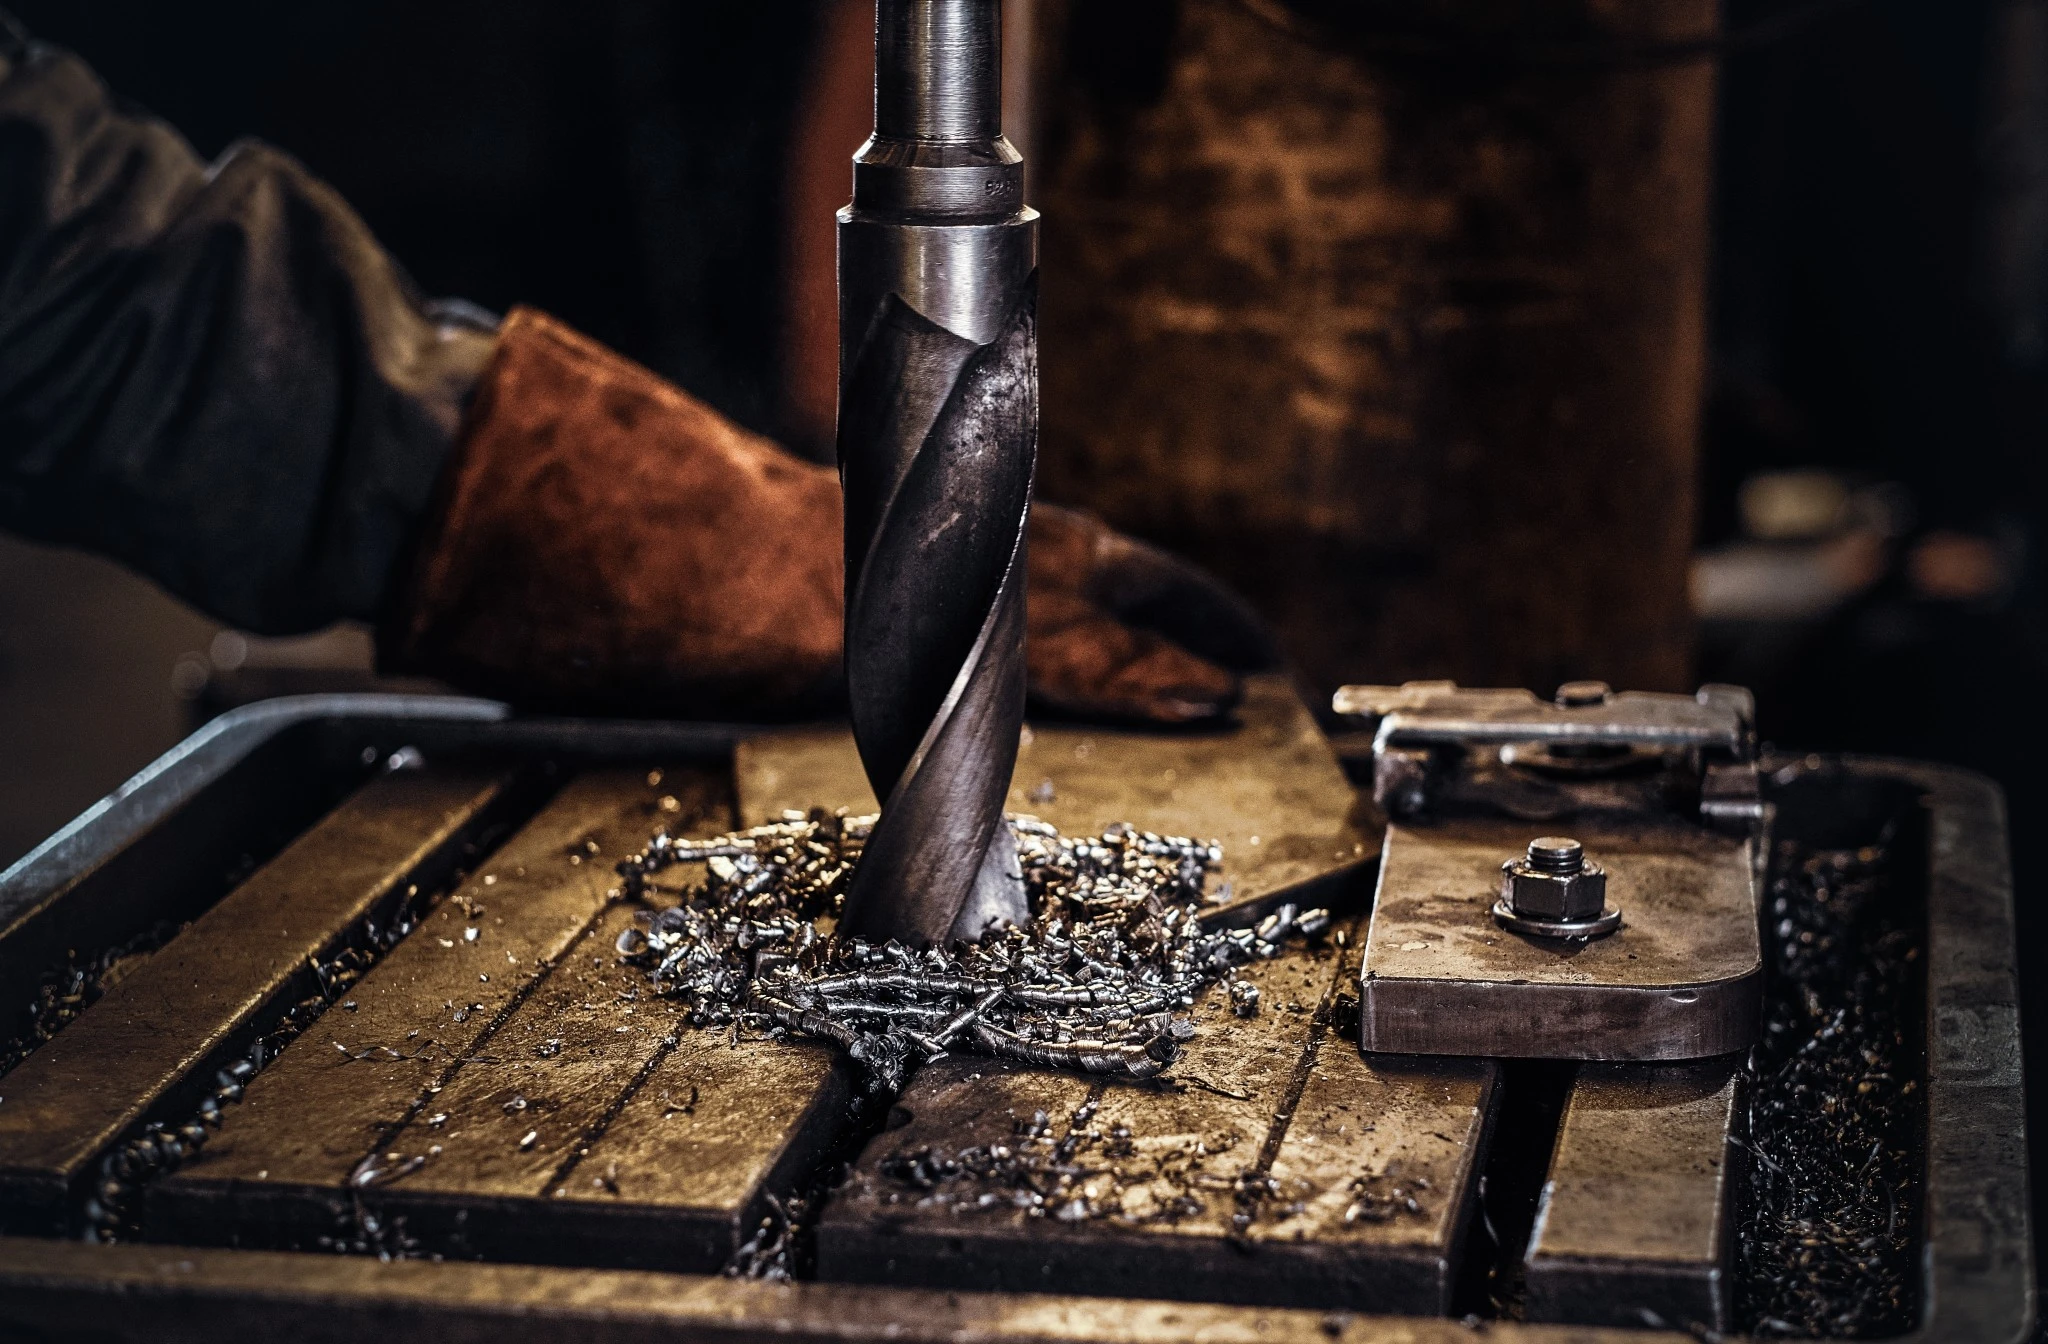
Właściwa prędkość obrotowa jest jednym z najważniejszych parametrów podczas wiercenia w nierdzewce.
Zbyt wysokie obroty mogą powodować wzrost temperatury, zużycie ostrza i pogorszenie jakości otworu. Zbyt niskie obroty przy nieprawidłowym posuwie również mogą utrudniać skrawanie.
Prędkość należy dobierać przede wszystkim do średnicy wiertła, jego materiału, gatunku obrabianej stali oraz warunków chłodzenia.
Tabela obrotów wiertła HSS-Co do stali nierdzewnej 304 i 316
Poniższa tabela przedstawia orientacyjne wartości obliczeniowe dla wiertła HSS-Co. Jako przykładową prędkość skrawania przyjęto Vc = 10 m/min.
| Średnica wiertła | Obroty orientacyjne | Materiał |
|---|---|---|
| 3 mm | 1060 obr./min | 304 / 316 |
| 4 mm | 800 obr./min | 304 / 316 |
| 5 mm | 640 obr./min | 304 / 316 |
| 6 mm | 530 obr./min | 304 / 316 |
| 8 mm | 400 obr./min | 304 / 316 |
| 10 mm | 320 obr./min | 304 / 316 |
| 12 mm | 265 obr./min | 304 / 316 |
Uwaga: tabela ma charakter orientacyjny. Jest wynikiem obliczeń dla jednej przyjętej prędkości skrawania, a nie uniwersalnym zaleceniem producenta. Parametry trzeba dostosować do konkretnego wiertła, gatunku i stanu stali, głębokości otworu, sztywności maszyny oraz chłodzenia. Wartości nie dotyczą automatycznie wierteł stopniowych, węglikowych ani koronek.
Jak obliczyć obroty wiertła?
Prędkość obrotową można obliczyć ze wzoru:
n = (1000 × Vc) / (π × D)
Gdzie:
- n oznacza prędkość obrotową w obr./min,
- Vc oznacza prędkość skrawania w m/min,
- D oznacza średnicę wiertła w mm,
- π wynosi około 3,1416.
Przykład dla wiertła o średnicy 6 mm i założonej prędkości skrawania 10 m/min:
n = (1000 × 10) / (3,1416 × 6) ≈ 530 obr./min
Wiertarkę należy ustawić możliwie blisko obliczonej wartości, a następnie ocenić rzeczywiste warunki skrawania. Pierwszeństwo mają parametry zalecane przez producenta używanego wiertła.
Jak wiercić w stali nierdzewnej krok po kroku?
Krok 1. Dobierz odpowiednie wiertło
Do wiercenia w stali nierdzewnej 304 lub 316 wybierz ostre wiertło przeznaczone do tych materiałów. Do częstszych prac warsztatowych praktycznym rozwiązaniem jest HSS-Co z właściwą geometrią części skrawającej.
Zobacz wiertła do metalu dostępne w Vordexo.pl.
Krok 2. Unieruchom obrabiany element
Blachę, profil lub element konstrukcyjny umocuj w imadle albo odpowiednim uchwycie. Nie trzymaj obrabianego materiału dłonią. Podczas zakleszczenia wiertła element może gwałtownie się obrócić.
Przed rozpoczęciem pracy załóż okulary ochronne i upewnij się, że luźna odzież oraz włosy nie mogą dostać się do wirujących części. Nie używaj luźnych rękawic przy obracającym się wrzecionie.
Krok 3. Zaznacz miejsce wykonania otworu
Oznacz punkt wiercenia. Jeżeli wiertło ma odpowiedni szlif centrujący, może rozpocząć pracę bez głębokiego punktowania.
W przypadku stali austenitycznych unikaj mocnego uderzania punktakiem. Intensywne odkształcenie materiału w miejscu przyszłego otworu może spowodować lokalne umocnienie powierzchni.
Krok 4. Ustaw prawidłowe obroty
Dobierz prędkość do średnicy i konkretnego modelu wiertła. Przy obróbce stali nierdzewnej nie rozpoczynaj pracy automatycznie od najwyższych obrotów urządzenia.
Jeżeli korzystasz z wiertarko-wkrętarki z regulacją prędkości, wybierz bieg i zakres obrotów umożliwiający stabilne skrawanie. Wyłącz funkcję udaru.
Krok 5. Zastosuj środek smarująco-chłodzący
Do wiercenia stosuj odpowiedni olej do skrawania metalu lub inny preparat dopuszczony przez producenta narzędzia i dostosowany do obróbki stali nierdzewnej.
Smarowanie pomaga zmniejszyć tarcie i ograniczyć wzrost temperatury. Podczas wykonywania wielu otworów ma szczególne znaczenie dla trwałości ostrza.
Nie stosuj przypadkowych płynów zamiast środków przeznaczonych do obróbki metali.
Krok 6. Wierć płynnie i utrzymuj skrawanie
Stosuj równomierny posuw wystarczający do tworzenia wióra. Nie dociskaj wiertła gwałtownie, ale również nie pozwalaj mu przez długi czas obracać się w jednym miejscu bez skrawania.
Jeżeli wiertło zaczyna piszczeć, ślizga się po powierzchni lub nie wytwarza wiórów, przerwij pracę i sprawdź stan ostrza, prędkość oraz warunki wiercenia.
Krok 7. Kontroluj usuwanie wiórów i zakończenie otworu
Przy wykonywaniu głębszych otworów okresowo wycofuj wiertło, aby umożliwić odprowadzenie wiórów. Rób to zgodnie z zaleceniami producenta narzędzia, unikając długotrwałego tarcia bez skrawania.
Podczas przebijania materiału szczególnie ważne jest stabilne mocowanie elementu. W przypadku otworów przelotowych pomocna może być odpowiednio zamocowana podkładka pod obrabianym detalem.
Czy podczas wiercenia w nierdzewce trzeba stosować chłodzenie?
Przy pracy w stalach 304 i 316 chłodzenie oraz smarowanie są zdecydowanie zalecane. Szczególnie dotyczy to większych średnic, głębszych otworów i regularnej obróbki.
Brak smarowania może przyspieszać zużycie krawędzi skrawających. Wraz ze wzrostem temperatury mogą pojawić się trudności z odprowadzaniem wiórów i pogorszenie jakości powierzchni otworu.
W przypadku maszyn wymagających specjalnych cieczy obróbkowych należy stosować preparaty zgodne z dokumentacją techniczną. Istotne jest również prawidłowe dawkowanie i usuwanie zużytego środka.
Wiercenie w stali nierdzewnej 304 a 316. Czy jest różnica?
Stale 304 i 316 należą do grupy popularnych stali nierdzewnych austenitycznych. Stosuje się je w konstrukcjach, instalacjach, przemyśle spożywczym i wielu innych zastosowaniach.
Obie mogą wykazywać silną tendencję do umocnienia zgniotowego podczas nieprawidłowego skrawania.
| Cecha | Stal 304 | Stal 316 |
|---|---|---|
| Typ stali | Austenityczna | Austenityczna |
| Odporność na korozję | Dobra w wielu typowych środowiskach | Zwykle wyższa odporność na niektóre środowiska chlorkowe |
| Umocnienie podczas obróbki | Występuje | Występuje |
| Dobór wiertła | HSS-Co zgodne z zastosowaniem | HSS-Co zgodne z zastosowaniem |
| Smarowanie i chłodzenie | Zalecane | Zalecane |
Nie można przyjąć, że jeden gatunek zawsze będzie wiercił się trudniej od drugiego. Duże znaczenie mają dokładny stan materiału, wcześniejsza obróbka, twardość, grubość i warunki mocowania.
Jakie wiertło do cienkiej blachy nierdzewnej?
Przy wierceniu w cienkiej blasze nierdzewnej istotne jest ograniczenie drgań i odkształceń materiału.
Do niewielkich otworów można wybrać odpowiednie wiertło spiralne HSS-Co. Do wykonywania większych średnic w cienkiej blasze praktyczne bywają wiertła stopniowe przeznaczone do stali nierdzewnej.
W przypadku wierteł stopniowych trzeba stosować prędkości i warunki chłodzenia określone dla konkretnego produktu. Nie należy przenosić automatycznie parametrów z tabeli dla zwykłych wierteł spiralnych.
Przy cienkich elementach zadbaj o stabilne podparcie blachy. Pozwoli to ograniczyć drgania, zakleszczanie narzędzia oraz deformację materiału.
Jak wiercić większe otwory w stali nierdzewnej?
Przy średnicach 10 mm, 12 mm i większych rosną wymagania dotyczące momentu obrotowego, stabilności urządzenia oraz odprowadzania ciepła.
W zależności od konstrukcji wiertła i zaleceń producenta można wykonać otwór prowadzący, jednak nie jest on obowiązkowy w każdej sytuacji. Wiertła ze szlifem krzyżowym często umożliwiają rozpoczęcie wiercenia bez dodatkowego otworu.
Jeżeli praca wymaga dużej precyzji lub wykonywania wielu otworów, rozważ wykorzystanie odpowiednio wyposażonej wiertarki stołowej albo innego urządzenia zapewniającego stabilne prowadzenie.
Sprawdź wiertarki do metalu i prac warsztatowych.
Najczęstsze błędy podczas wiercenia w stali nierdzewnej
Nawet dobrze dobrane wiertło HSS-Co może szybko stracić ostrość, jeżeli jest niewłaściwie użytkowane.
| Problem | Możliwa przyczyna | Co zrobić? |
|---|---|---|
| Wiertło szybko się nagrzewa | Zbyt wysokie obroty, tarcie, brak chłodzenia | Skontrolować parametry i zastosować odpowiedni środek smarująco-chłodzący. |
| Wiertło nie zagłębia się w materiał | Stępione ostrze lub umocnienie powierzchni | Sprawdzić ostrość, geometrię i warunki skrawania. |
| Wiertło ślizga się po blasze | Niewłaściwa geometria, brak stabilnego prowadzenia | Zastosować odpowiednio naostrzone wiertło i ustabilizować element. |
| Powstają drgania | Luźny materiał, niewłaściwe mocowanie lub zbyt długie wiertło | Poprawić mocowanie i użyć sztywniejszego narzędzia. |
| Wiertło łamie się podczas pracy | Zakleszczenie, niewspółosiowość, duży nacisk lub zalegające wióry | Sprawdzić prowadzenie, posuw, odprowadzanie wiórów i stabilność urządzenia. |
| Otwór ma nierówne krawędzie | Drgania, zużyte ostrze, niewłaściwy posuw | Poprawić parametry, wymienić wiertło i usunąć zadziory odpowiednim narzędziem. |
Jakie wiertła do stali nierdzewnej kupić do warsztatu?
Jeżeli regularnie wykonujesz otwory o różnych średnicach, wygodnym rozwiązaniem jest zestaw wierteł do metalu. Pozwala on dobrać rozmiar do konkretnego zadania bez konieczności kupowania każdego wiertła osobno.
Metabo 627157000 – zestaw wierteł HSS-Co 1–10 mm, 19 sztuk
Przykładem zestawu odpowiedniego do wymagających prac jest Metabo 627157000 HSS-Co, 19 sztuk.
Zestaw zawiera szlifowane wiertła do metalu w średnicach od 1 do 10 mm ze stopniowaniem co 0,5 mm.
Najważniejsze parametry:
- Producent: Metabo.
- Model: 627157000.
- Materiał: stal szybkotnąca stopowana kobaltem HSS-Co.
- Liczba wierteł: 19 sztuk.
- Zakres średnic: 1–10 mm.
- Stopniowanie: co 0,5 mm.
- Kąt wierzchołkowy: 135°.
- Rodzaj ostrza: szlif krzyżowy.
- Typ chwytu: cylindryczny.
- Opakowanie: metalowa kaseta.
Według przeznaczenia produktu zestaw nadaje się między innymi do stali nierdzewnej VA, stali, staliwa i innych materiałów zgodnych ze specyfikacją producenta.
To propozycja dla mechaników, ślusarzy, instalatorów i osób kompletujących wyposażenie warsztatu.
Sprawdź szczegóły zestawu Metabo 627157000 w Vordexo.pl.
Czy wiertła z powłoką tytanową nadają się do nierdzewki?
Na rynku dostępne są wiertła do metalu z różnymi powłokami, między innymi z azotku tytanu, oznaczanego jako TiN.
Powłoka może poprawiać odporność powierzchni na zużycie, ale nie oznacza automatycznie, że każde wiertło pokryte TiN nadaje się do intensywnej obróbki stali nierdzewnej.
Istotny jest materiał rdzenia, geometria krawędzi skrawających i rzeczywiste przeznaczenie narzędzia.
Wybierając pomiędzy wiertłem HSS z powłoką TiN a wiertłem HSS-Co przeznaczonym do stali nierdzewnej, należy porównać specyfikacje konkretnych modeli. Sam kolor powłoki nie wystarcza do oceny jakości i zastosowania wiertła.
FAQ. Najczęściej zadawane pytania o wiercenie w stali nierdzewnej
Jakie jest najlepsze wiertło do stali nierdzewnej?
Do częstych prac w stalach nierdzewnych 304 i 316 dobrym wyborem jest wiertło HSS-Co przeznaczone do tych materiałów. Warto wybrać model z odpowiednią geometrią, na przykład kątem ostrza 135° i szlifem krzyżowym.
Czy zwykłym wiertłem HSS można wiercić w nierdzewce?
Tak, jeżeli konkretny model jest przeznaczony do takiej pracy. Przy większej intensywności wiercenia korzystniejsze może być zastosowanie wiertła HSS-Co o wyższej odporności na temperaturę.
Jakie obroty ustawić do wiercenia w nierdzewce?
Obroty zależą od średnicy wiertła, materiału narzędzia i gatunku stali. Przykładowo dla średnicy 6 mm i założonej prędkości skrawania 10 m/min wynik obliczeń wynosi około 530 obr./min. Nie jest to uniwersalna wartość dla każdego wiertła.
Dlaczego wiertło nie chce wiercić w stali nierdzewnej?
Przyczyną może być zużyte ostrze, nieprawidłowa prędkość, brak smarowania albo lokalne umocnienie stali wskutek tarcia. Należy skontrolować stan wiertła oraz parametry obróbki.
Czy do nierdzewki trzeba używać oleju do wiercenia?
Stosowanie odpowiedniego środka smarująco-chłodzącego jest zalecane. Pomaga ograniczyć tarcie i temperaturę oraz poprawia warunki pracy krawędzi skrawających.
Czy wiertło HSS-Co można ostrzyć?
Tak. Wiertła HSS-Co mogą być ponownie ostrzone pod warunkiem zachowania prawidłowej geometrii i odpowiedniego sposobu szlifowania. Nieprawidłowe ostrzenie może pogorszyć jakość wiercenia.
Jakie wiertło do blachy nierdzewnej 2 mm?
Do niewielkich otworów można stosować odpowiednio dobrane wiertło spiralne HSS-Co. Przy większych średnicach przydatne może być wiertło stopniowe przeznaczone do stali nierdzewnej. Niezbędne jest sztywne podparcie blachy.
Czy udar pomaga podczas wiercenia w stali nierdzewnej?
Nie. Podczas wiercenia typowymi wiertłami spiralnymi w stali nierdzewnej należy wyłączyć udar. Należy stosować obroty i posuw odpowiednie do obrabianego metalu.
Co jest lepsze: wiertło kobaltowe 5% czy 8%?
To zależy od zastosowania. Wiertła z około 5% kobaltu stanowią dobry wybór do wielu prac warsztatowych. Wiertła z około 8% kobaltu mogą być stosowane w bardziej wymagających warunkach, jednak o trwałości decydują również geometria, jakość wykonania i sposób użytkowania.
Dobierz wiertła i elektronarzędzia w Vordexo.pl
Wybór odpowiedniego wiertła do nierdzewki warto połączyć z dopasowaniem urządzenia, właściwego mocowania i parametrów pracy. Dobrze dobrany zestaw narzędzi ułatwia wykonywanie precyzyjnych otworów oraz ogranicza ryzyko przedwczesnego zużycia osprzętu.
Sprawdź powiązane kategorie i produkty:
- Wiertła do metalu.
- Wiertła do metalu, drewna i betonu.
- Zestawy wierteł do warsztatu.
- Zestaw wierteł kobaltowych Metabo 627157000.
- Wiertarki sieciowe i akumulatorowe.
- Wiertarko-wkrętarki do prac montażowych i warsztatowych.
- Osprzęt do elektronarzędzi.
Vordexo.pl oferuje elektronarzędzia, osprzęt i wyposażenie warsztatowe dla profesjonalistów oraz majsterkowiczów. Przy wyborze wierteł do stali nierdzewnej kieruj się przede wszystkim parametrami konkretnego narzędzia i warunkami wykonywanej pracy.


